

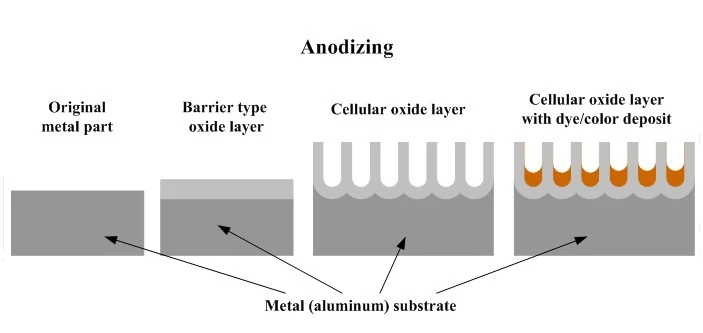
Anodisering er en elektrokjemisk prosess som omdanner en metalloverflate til en slitesterk, korrosjonsbestandig- og dekorativ anodisk oksidfinish. Selv om det gjelder flere metaller, er det oftest forbundet med aluminium. I motsetning til pletteringsprosesser som legger til et lag til overflaten, forbedrer anodisering det eksisterende aluminiumet ved å transformere overflatelaget til aluminiumoksid (Al₂O₃), et ekstremt hardt, stabilt og porøst materiale.
Kjerneprinsipper og kjemi
Prosessen utnytter prinsippene for elektrolyse:
Anode: Aluminiumsdelen fungerer som anode (positiv elektrode).
Katode: Et inert materiale (vanligvis bly, rustfritt stål eller aluminium) fungerer som katode (negativ elektrode).
Elektrolytt: En fortynnet syreløsning (oftest svovelsyre, men også krom- eller fosforsyre).
Strømkilde: En likestrøm (DC) tilføres.
Nøkkelreaksjon:
Ved anoden (aluminiumsdel): 2Al + 3H₂O → Al₂O₃ + 6H⁺ + 6e⁻
Denne reaksjonen danner aluminiumoksidlaget, som er integrert i og vokser fra det underliggende metallsubstratet. Omtrent 67 % av laget vokser innover, og 33 % vokser utover fra den opprinnelige overflaten.
Standard prosesstrinn
1. For-forbehandling
Rengjøring: Fjerner oljer, fett og forurensninger ved hjelp av alkaliske eller sure rengjøringsmidler.
Etsing (valgfritt): Nedsenking i en varm natriumhydroksidløsning skaper en jevn matt, satengfinish ved å gjøre overflaten mikroskopisk ru. Dette trinnet fjerner mindre overflatefeil.
Avsmutsing (av-oksidering): Fjerner den uløselige smutsen (legeringselementer som kobber, silisium) som er igjen etter etsing med en salpeter- eller svovelsyreløsning. Dette avslører en kjemisk ren, aktiv aluminiumsoverflate.
2. Anodiseringsbadet (primærprosessen)
De rengjorte delene nedsenkes i det temperatur-kontrollerte elektrolyttbadet.
De er koblet til den positive terminalen (anode) på en DC-strømforsyning.
Spenningen (vanligvis 12-21V for Type II) og strømtettheten (ca. . 12-18 A/m² eller 1-1,5 A/ft²) kontrolleres nøye basert på legeringen og ønsket beleggtykkelse.
Oksydlagsdannelse: Den elektriske strømmen driver oksygenioner fra elektrolytten til å kombineres med aluminiumatomene på overflaten, og danner det porøse aluminiumoksydlaget.
Tykkelsen på laget er proporsjonal med strømtettheten og prosesstiden (typisk 15-60 minutter for standard anodisering, noe som resulterer i 5-25 mikron).
3. Etter-behandling
Farging (valgfritt): Det nyanodiserte laget er svært porøst og absorberende, noe som gjør det ideelt for farging.
Elektrolytisk (to-) farging: Den mest holdbare metoden. Deler overføres til et andre bad som inneholder metalliske salter (f.eks. tinn, nikkel, kobolt). En AC-strøm legger disse metallpartiklene dypt inne i porene, og skaper farger som bronse, svart og gull. Dette er vanlig i arkitektoniske applikasjoner.
Organisk farging: Deler nedsenkes i et bad med organiske fargestoffer som absorberes i porene. Dette gir et bredt spekter av levende farger, men gir mindre UV-stabilitet enn elektrolytisk farging.
Integral Coloring: En ett--prosess som bruker spesielle elektrolytter og høyere spenninger/strømmer for å produsere bronse og svarte nyanser direkte under anodisering. Det er energikrevende-og mindre vanlig.
Forsegling: Dette kritiske siste trinnet lukker mikro-porene i det anodiske laget, låser fargen (hvis påført) og øker korrosjons- og slitebestandigheten dramatisk.
Varmtvannsforsegling: Den vanligste metoden. Deler nedsenkes i nær-kokende avionisert vann, noe som får aluminiumoksidet til å hydrere, svelle og lukke porene (Al₂O3 + H₂O → Al₂O₃·H₂O).
Nikkelacetatforsegling: En middels-temperaturforsegling som forbedrer fargestoffretensjon og gir overlegen korrosjonsbestandighet.
Kalde forseglinger: Bruk nikkel-fluorid-basert kjemi ved romtemperatur, og reduser energiforbruket.
Typer anodisering
Type I: Anodisering av kromsyre
Bruker kromsyreelektrolytt.
Gir det tynneste, mest ugjennomsiktige belegget (1-5 mikron).
Utmerket for utmattingskritiske-deler, gir god korrosjonsbestandighet og brukes i romfartsapplikasjoner. Mindre vanlig nå på grunn av miljø- og helsemessige bekymringer angående seksverdig krom.
Type II: Anodisering av svovelsyre
Den vanligste industrielle prosessen.
Bruker en 10-20% svovelsyreelektrolytt.
Produserer belegg fra 1,8 til 25 mikron tykke.
Utmerket for korrosjonsbestandighet, dekorative finisher og farging. Det er standarden for forbruksvarer, bilindustri og generell ingeniørfag.
Type III: Hardcoat anodisering
Bruker også svovelsyre (ofte ved lavere temperaturer på 0-10 grader / 32-50 grader F).
Produserer svært tykke (25-100+ mikron), tette og ekstremt slitebestandige-belegg.
Krever høyere spenninger og strømtettheter.
Brukes til bruk med høy-slitasje som militært utstyr, stempler, ventiler og hydrauliske komponenter. Ofte etterlatt uten forsegling på grunn av dens smøreevne-bevarende egenskaper.
Fosforsyreanodisering (PAA):
Primært brukt
som en forbehandling- for strukturelle lim og malingsgrunning på grunn av den unike åpne porestrukturen.
Nøkkelegenskaper og fordeler med anodiske belegg
Holdbarhet: Ekstremt hard og slitebestandig- (spesielt hardcoat). Belegget er integrert i metallet og kan ikke skrelle eller flasse.
Korrosjonsbestandighet: Gir utmerket beskyttelse mot atmosfærisk og kjemisk nedbrytning.
Estetisk allsidighet: Kan produseres i et bredt spekter av farger og utførelser (klar, matt, sateng, speil).
Forbedret vedheft: Den porøse strukturen gir en utmerket nøkkel for maling, primere og lim.
Elektrisk isolasjon: Aluminiumoksidlaget er en utmerket elektrisk isolator.
Miljøvennlig: Prosessen produserer ingen farlige-biprodukter hvis den administreres riktig. selve oksidlaget er inert og ikke-giftig.
Søknader
Arkitektonisk: Vindusrammer, bygningsfasader, gardinvegger.
Luftfart: Strukturelle og interiørkomponenter for fly.
Forbruksvarer: Smarttelefoner og bærbare enheter, kjøkkenapparater, sportsutstyr.
Bil: Trim, hjul, motorkomponenter.
Industri: Maskinkomponenter, kjøleribber, hydrauliske systemer.
Kritiske betraktninger
Legeringssammensetning: Påvirker det endelige utseendet, enkel anodisering og farge. 5xxx- og 6xxx-seriene legeringer er generelt foretrukket.
Ujevnheter i overflatefinish: Anodisering er ikke en korrigerende prosess; det vil forsterke riper, dyselinjer og overflatefeil fra tidligere maskinering eller ekstrudering.
Dimensjonell vekst: Prosessen øker deldimensjonene med ca. 50 % av den totale beleggtykkelsen (som står for innover og utover vekst).
Skjøt og montering: Deler bør generelt anodiseres før montering, da prosessen kan låse bevegelige deler sammen via oksidinfiltrasjon i hull.
Oppsummert er anodisering en sofistikert og svært kontrollerbar overflateteknisk prosess som forvandler egenskapene til aluminium, og gjør den til en av de mest allsidige og holdbare finishene som er tilgjengelige for moderne produksjon.